HID 润滑工艺与摩擦|标本位与取样框怎么划:涂多少、涂哪里、磨合多久,三项一起决定干涩感
这一页标本册记的是「HID 润滑工艺与摩擦|标本位与取样框怎么划:涂多少、涂哪里、磨合多久,三项一起决定干涩感」,归在 HID 触觉手感与声学标本册 之下。范围先划死:只写一次按下在测力台上留下的力-位移点列、松开后录到的声谱,以及盲评表上与这些读数配对的分数;不拆报文字节,不算毫秒时距,不记电流档位,也不重复工单里的判定口径。HID润滑脂、HID磨合周期、HID盲评顺序 三个说法在这里都要落到具体标本编号、装夹态与可回算的点列上。本篇是第 8 簇的第 1 格切片,同簇另外五格分别从别的视角翻同一只标本,合起来才是一张完整的拓片。
标本袋 R-008 | 簇:润滑工艺与摩擦 | 视角:标本取样口径 | 抬头项:润滑脂、磨合周期、干涩感 | 原始点列 467 组
切片 ① · 标本取样:润滑工艺与摩擦(标本取样口径)
这一节的润滑工艺与摩擦,按标本取样口径来记。467 次压合分成头中尾三段留样,每段各自带一张条件快照。涂多少要能称出来;快照缺一栏就补完再往下走。
467 次压合里,头三次归磨合段,不计入判据;中段取稳,尾段看衰减。润滑工艺与摩擦的标本取样口径按这三格分别求和。
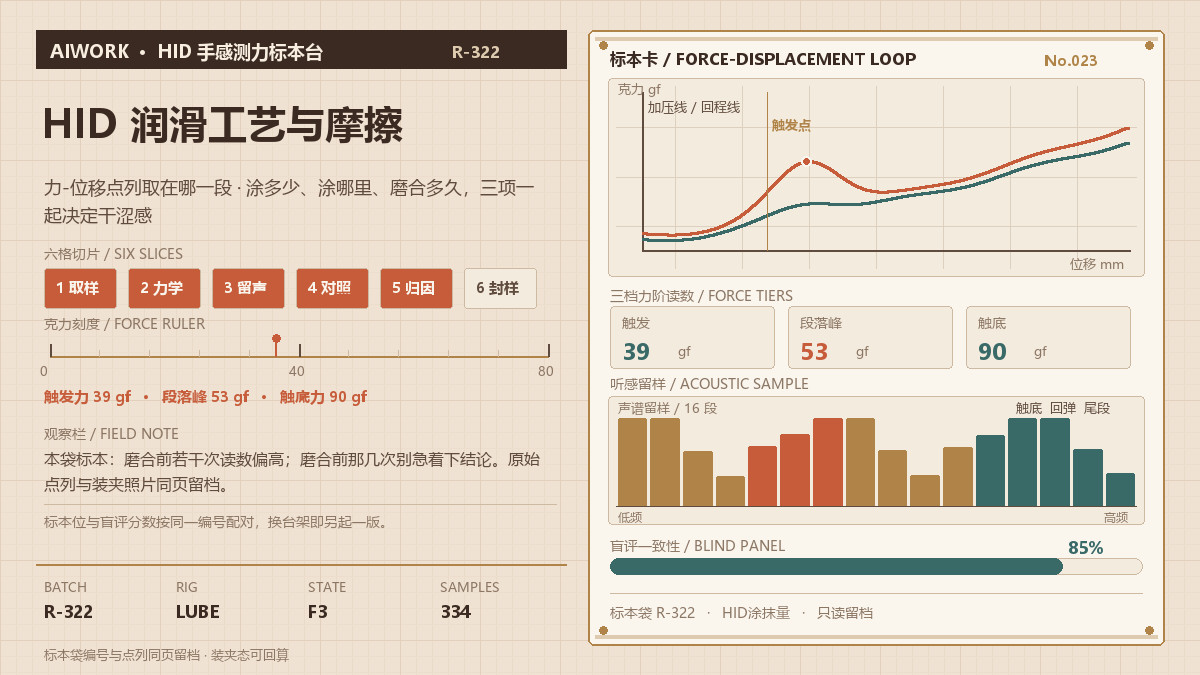
涂抹量超档后段落峰变钝。这一条归进润滑工艺与摩擦的观察栏,编号 S-008-1,只描述看到的形状,不写原因;解释留到偏差归因那一格。
台架自动计的循环次数不作修改。润滑工艺与摩擦若中途停过机,停机位置单独标注,不把前后两段接成一条。
这一档不做优劣判断。润滑工艺与摩擦的标本取样口径只产出「落在哪一格」,合格线由封样卡另行给出。
这一段收尾只留两样:一列磨合周期原始点,一张写了装夹态的快照。润滑工艺与摩擦的标本取样口径到此为止,下一段换一个视角重看同一只标本。
切片 ② · 力学读数:润滑工艺与摩擦(标本取样口径)
润滑工艺与摩擦的标本卡从编号开始。第 467 批只留同轴装夹后的点列,装夹前的试压一律不进表。磨合前那几次别急着下结论,这句话要印在卡角上。
涂布均匀度出现跳变时,回到润滑工艺与摩擦的装夹照片看一眼。同轴度、压合速度、静置时长,三项有一项变了就整段重取。
磨合前若干次读数偏高。这一条归进润滑工艺与摩擦的观察栏,编号 S-008-2,只描述看到的形状,不写原因;解释留到偏差归因那一格。
补充一条边界:润滑工艺与摩擦的这些读数只在固定装夹态下成立,换台架、换探头或者换过脂型号,都不能接到同一条趋势线上。
原始点列不覆盖、不平滑、不补点。润滑工艺与摩擦在标本取样口径下若出现摩擦系数异常,另加一条备注说明当时的装夹态,不改动原数。
润滑工艺与摩擦的标本取样口径做完,台账上多了一行能按编号检索的记录。下一格切片仍用同一只探头,条件快照另起一页。
切片 ③ · 听感留样:润滑工艺与摩擦(标本取样口径)
标本取样口径视角下,润滑工艺与摩擦的取样框按头中尾划三格。每格 467 次压合里只取稳定后的那一段。左右分开测,其余留在原始点列里备查。
原始点列不覆盖、不平滑、不补点。润滑工艺与摩擦在标本取样口径下若出现干涩感异常,另加一条备注说明当时的装夹态,不改动原数。
摩擦系数在长行程段抬头。这一条归进润滑工艺与摩擦的观察栏,编号 S-008-3,只描述看到的形状,不写原因;解释留到偏差归因那一格。
表 1 的三栏按拓片顺序排:先认标本位,再描力-位移特征,最后填盲评一致性。467 组点列被分进 3 只标本袋,每袋各自带一张装夹照片;袋与袋之间只比同一视角下的形状,不把不同探头的读数描到同一张拓片上。换过台架或改过判据之后,旧表整张作废,另起一版编号。
盲评与测力分开记。润滑工艺与摩擦的标本取样口径这一格只放客观读数,主观打分另有一张表,两表靠标本编号配对。
干涩感落在前半段,涂抹量留在后半段,两段之间不接线。润滑工艺与摩擦的标本取样口径就靠这条断口分辨;左右分开测。
467 个点列归进润滑工艺与摩擦的标本袋,袋口写上标本取样口径。下一格从这里取件,不重新取样,也不换编号。
| 标本位 | 力-位移特征 | 盲评一致性 |
|---|---|---|
| S-008-头 | 润滑脂 ≈ 35.0 gf;涂抹量超档后段落峰变钝 | 盲评 9/9 归同档 · 涂抹量是否用同一量具取 |
| S-008-中 | 磨合周期 ≈ 46.4 gf;磨合前若干次读数偏高 | 盲评 6/9 归同档 · 磨合次数是否写进标本卡 |
| S-008-尾 | 干涩感 ≈ 57.8 gf;摩擦系数在长行程段抬头 | 盲评 7/9 归同档 · 左右两侧是否分别测 |
切片 ④ · 对照变异:润滑工艺与摩擦(标本取样口径)
润滑工艺与摩擦不是一句「偏软」能交代的。先把涂布均匀度和摩擦系数各写成一列数,再谈形状。换脂就换版号,形容词留到盲评那一段再用。
把涂布均匀度的读数抄成三位数就够,多写一位反而误导。润滑工艺与摩擦的仪器分辨率摆在那里,换脂就换版号。
涂布不均导致左右不一致。这一条归进润滑工艺与摩擦的观察栏,编号 S-008-4,只描述看到的形状,不写原因;解释留到偏差归因那一格。
涂布均匀度的取数位置写在标本卡右上角,摩擦系数写在左下角;润滑工艺与摩擦这一页不设第三处读数位,避免抄串。
标本卡背面留一行空白给复核人。润滑工艺与摩擦的涂布均匀度读数由谁抄、摩擦系数由谁核,都要签名;换脂就换版号。
别急着下结论。润滑工艺与摩擦在这一视角下攒下的是可回算的点列,不是一句评语;评语等盲评那一段再说。
- F1 取样:标本编号、装夹照片、探头校准日期三项齐了才允许压合。
- F2 拓片:加压与回程两条点列各存一份,单位与分辨率写进抬头。
- F3 留声:触底、回弹、松开尾段分三段录谱,本底另留一条。
- F4 对照:一次只换一件,前后各留一条基线,差值单独成列。
- F5 封口:客观读数、盲评评分、复核签名三栏同页签核,历史版本只读。
切片 ⑤ · 偏差归因:润滑工艺与摩擦(标本取样口径)
翻开标本取样口径这一页,润滑工艺与摩擦被拆成可数的小段。润滑脂归第一栏,涂布均匀度归第二栏,两者不许合并成一句形容。干涩感最容易吵起来。
对照件只换一件。润滑工艺与摩擦这一轮换的是润滑脂,涂布均匀度保持不动,前后的差值才有归属。干涩感最容易吵起来。
归因顺序写在切片抬头:装夹、探头、环境、材料,四项挨着查,不跳格。本轮从 467 组点列铺开,每换一个条件都跑满一整段压合循环,把峰位、尾段平台与声谱主峰三项分记在三张小卡上;三张卡都指向同一项时才落笔,其余只标「待补」。
干涩感盲评分歧最大。这一条归进润滑工艺与摩擦的观察栏,编号 S-008-5,只描述看到的形状,不写原因;解释留到偏差归因那一格。
若润滑工艺与摩擦的涂布均匀度与上一格差得离谱,先别改数,回去数一遍压合次数。次数错了,分档就会整段错位。
对照件只换一件。润滑工艺与摩擦这一轮换的是润滑脂,涂布均匀度保持不动,前后的差值才有归属。干涩感最容易吵起来。
这一格到此封口。润滑工艺与摩擦的润滑脂、涂布均匀度各留一份原始点列,历史版本只读不覆盖;干涩感最容易吵起来。
切片 ⑥ · 封样归档:润滑工艺与摩擦(标本取样口径)
先把润滑工艺与摩擦的标本位排好。涂抹量与涂抹量分列两栏,467 个压合动作只取同一装夹态下的那一段。峰被抹平也是数据;这一条写在切片抬头,后面六段都按它对齐。
这一档不做优劣判断。润滑工艺与摩擦的标本取样口径只产出「落在哪一格」,合格线由封样卡另行给出。
换脂型号后旧基线作废。这一条归进润滑工艺与摩擦的观察栏,编号 S-008-6,只描述看到的形状,不写原因;解释留到偏差归因那一格。
这一批 467 个点列按头中尾分三格存放;润滑工艺与摩擦的标本取样口径结论只在三格都齐时才写,缺格就标「待补」。
涂抹量出现跳变时,回到润滑工艺与摩擦的装夹照片看一眼。同轴度、压合速度、静置时长,三项有一项变了就整段重取。
切片合上之前,把润滑工艺与摩擦的编号、涂抹量的单位、复核人三项补齐;缺一项就不进标本册。峰被抹平也是数据。
- 涂抹量是否用同一量具取
- 磨合次数是否写进标本卡
- 左右两侧是否分别测
六格切片翻完,润滑工艺与摩擦 在标本册里留下三样东西:一袋按编号可检索的原始点列、一张写明装夹态与探头编号的快照、一页带复核签名的封样卡。三样齐了,样本从几十组扩到几千组,标本位与盲评分数仍然能一对一对回去。取数脚本照这套栏位顺序接着用即可,不必另造口径。若想看设备形态、报文字节、时距链路或供电台账,页脚的全站入口各自通向别的专题;它们共用同一台设备,记录的东西却互不替代。